Optische Formherstellung, um Ihr Teil herum geformt.
Die optische Fläche verbinden, mechanische Schnittstelle und Produktionsplan in einer Werkzeugprüfung zusammenführen. Silver Optics unterstützt kundenspezifische optische Formen vom Bauteil-Zeichnung bis zur Formenentwicklung und Versuchsauswertung.
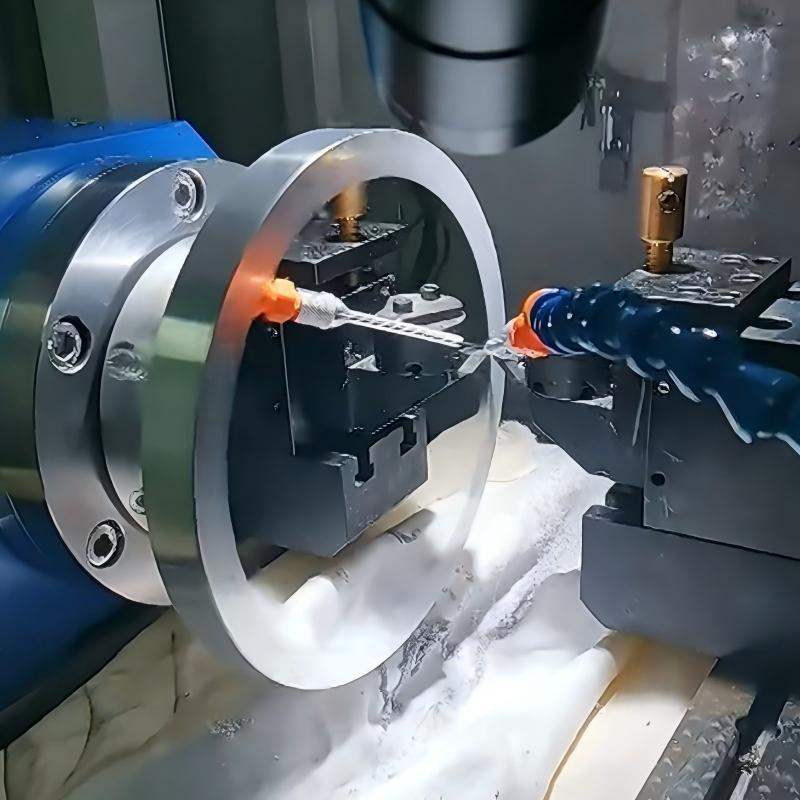
Gutes optisches Werkzeug beginnt mit einer vollständigen Definition.
Eine Linsenzeichnung benötigt mehr als ein äußeres Profil. freie Öffnungen, optische Flächen, Referenzpunkte und zulässige Formmarkierungen helfen, die beabsichtigte optische Funktion in ein praktisches Formdesign umzusetzen.
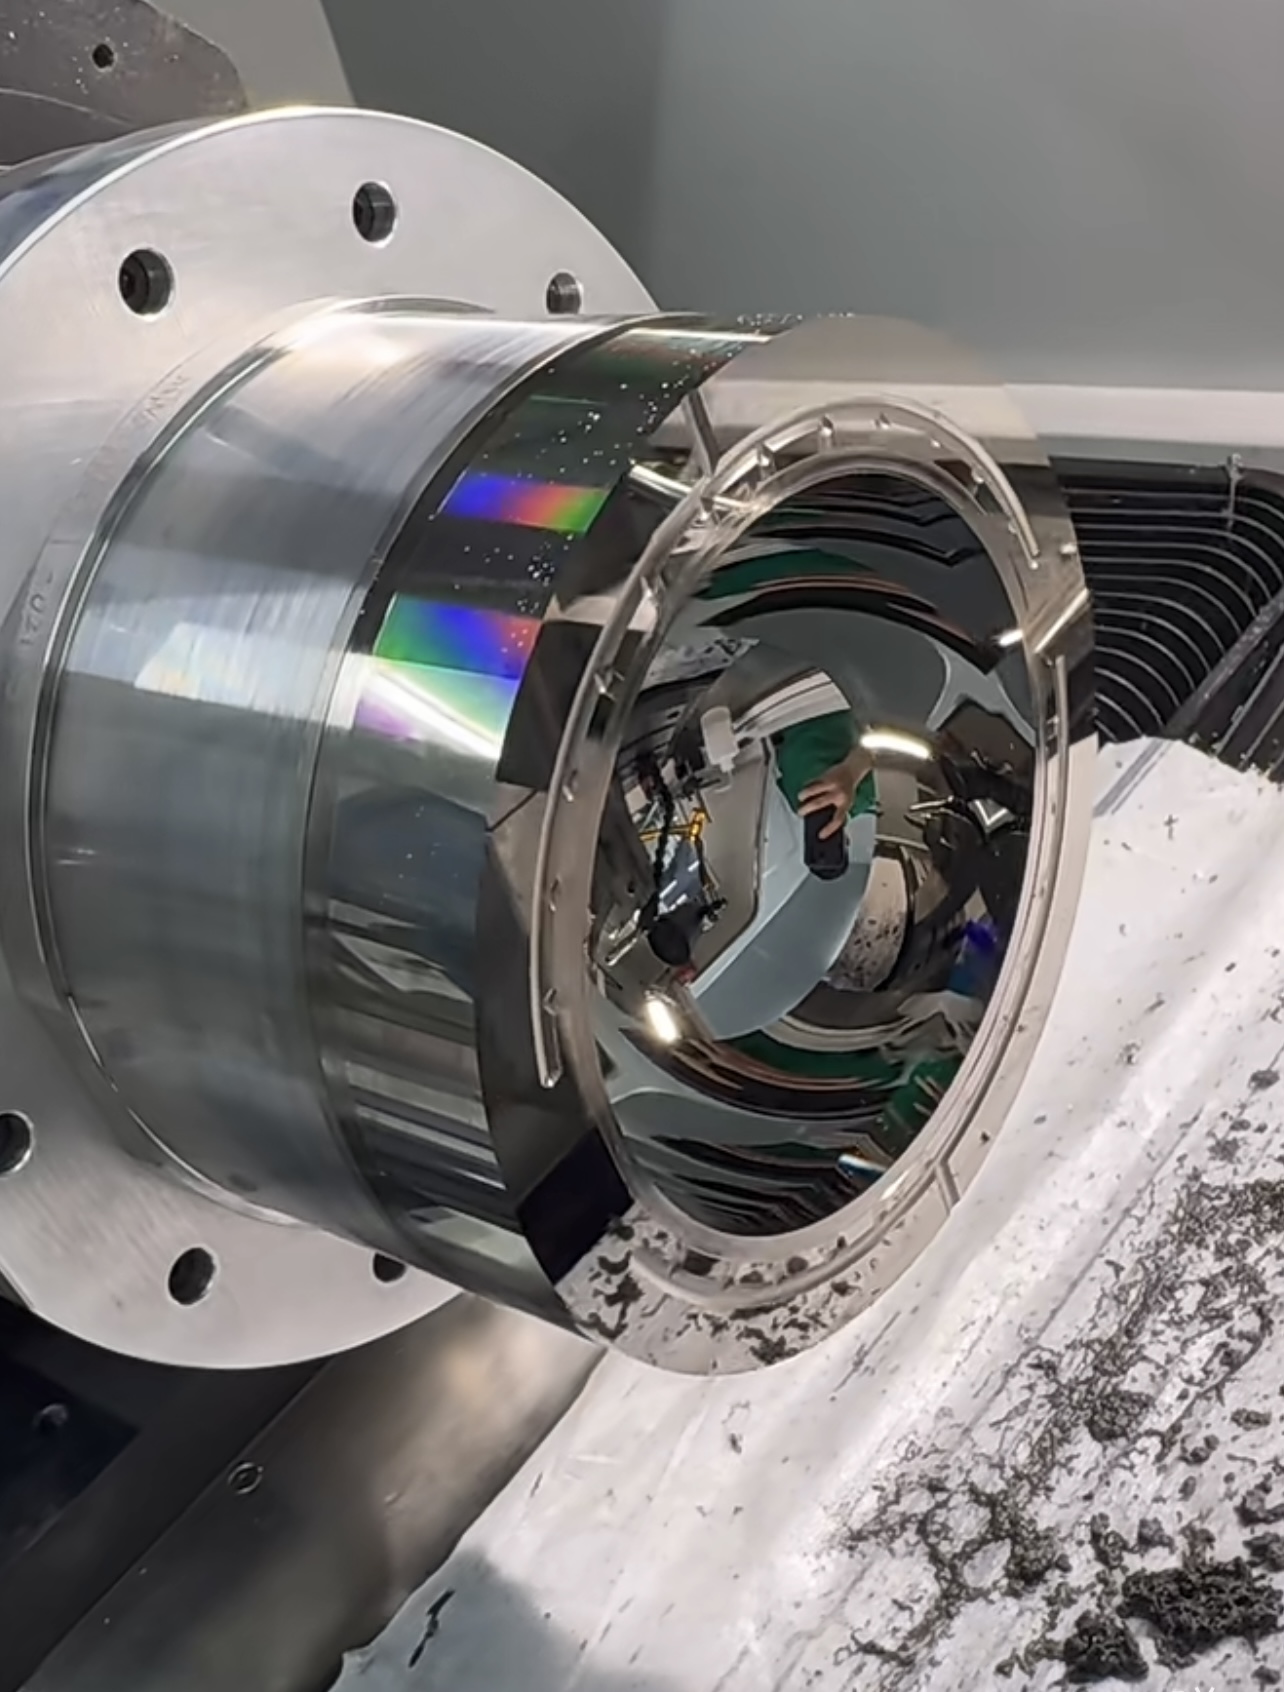
Schützen, was das Licht tatsächlich nutzt.
Identify the useful aperture and separate it from mounting rims, gates and handling areas. Relate the optical surface to a stable mechanical reference so mold manufacture and part inspection use the same definition.
- Supply the optical prescription or surface model with the drawing revision.
- Mark surface-form and appearance requirements inside the clear aperture.
- State where parting lines, gate vestiges and ejector contact are restricted.
Balance cavity layout with the production need.
Single-cavity, multi-cavity and family layouts serve different project needs. Cavity count alone does not establish optical quality. Part geometry, material flow, cooling and inspection must be considered together before the layout is fixed.
- Compare quantity and part size with the proposed cavity arrangement.
- Review gate, runner and cooling choices against the functional surfaces.
- Keep replaceable inserts, demolding access and maintenance needs in view.
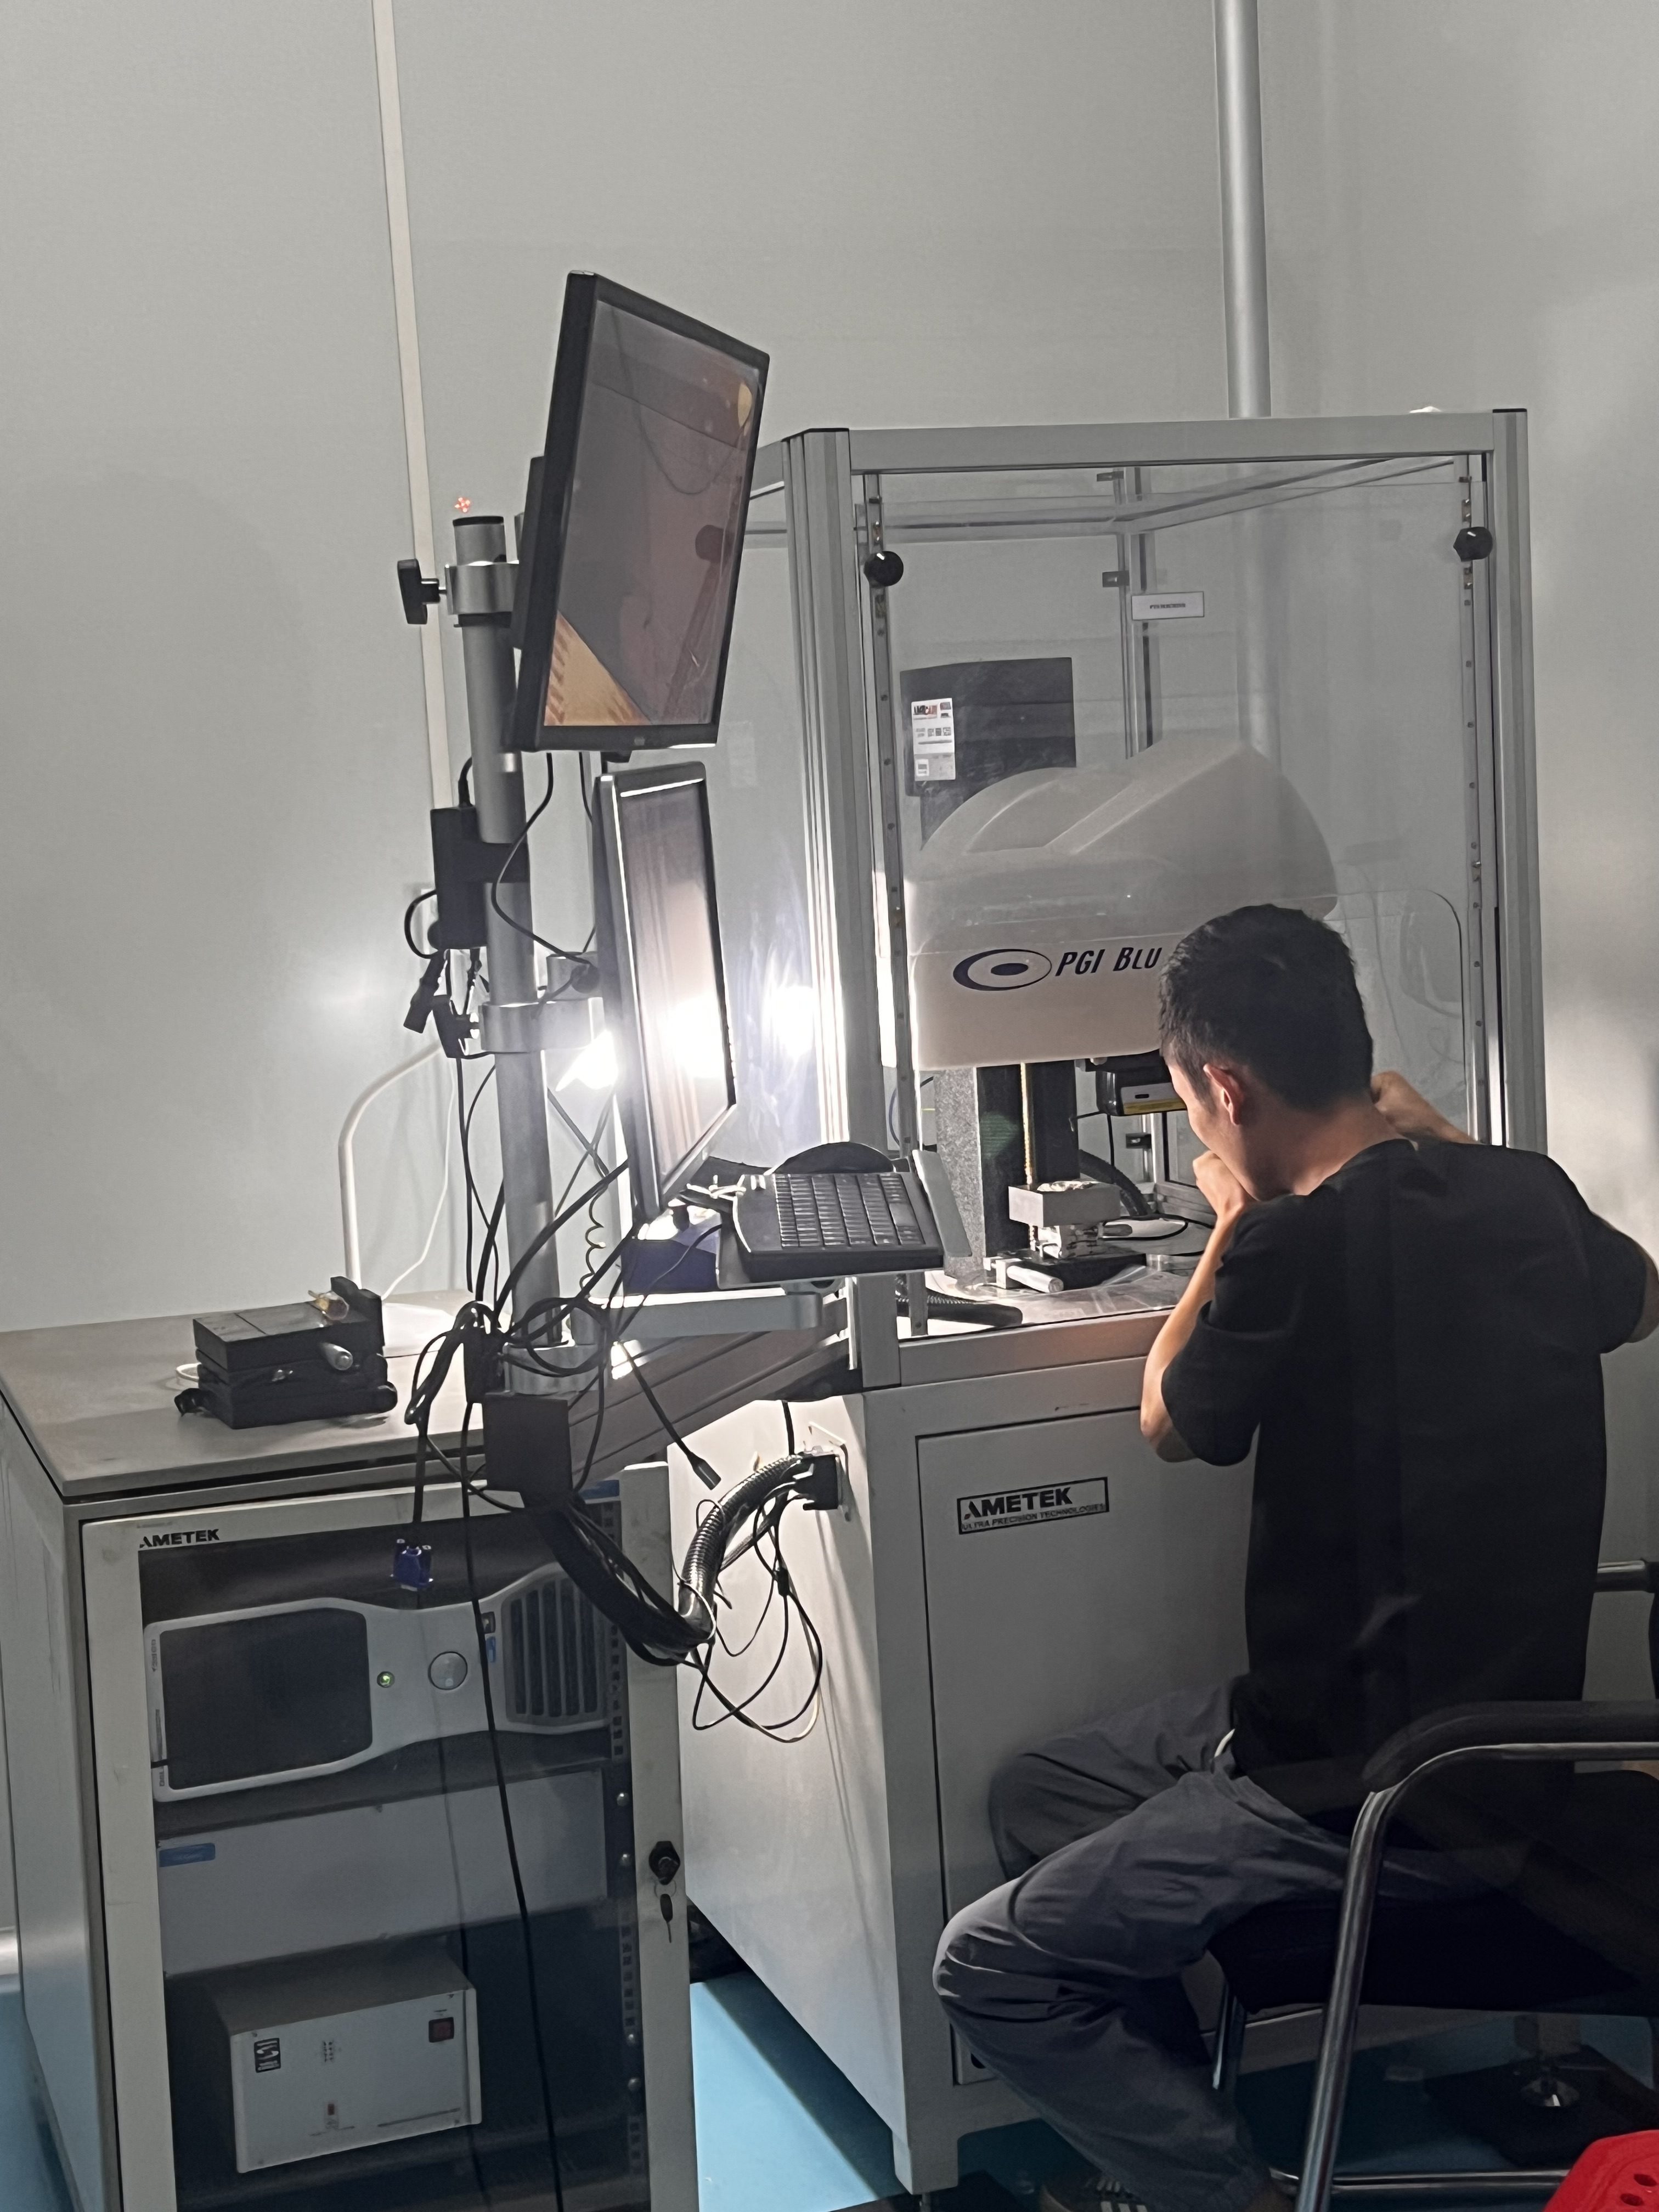
Connect the tool to a measurable trial result.
Mold-surface evaluation and molded-part evaluation answer different questions. Agree how the optical definition, mechanical references and sample results will be compared, so the next step is based on a documented requirement.
- Identifizieren Sie die nützliche Öffnung, critical dimensions and reference datums.
- Define the inspection method and the sample evaluation conditions.
- Close tooling or process changes before the approved production stage.
Verschiedene optische Teile. Verschiedene Werkzeugprioritäten.
Überprüfen Sie diese Geometrietypen mit der optischen Definition und der vorgeschlagenen Spritzgießroute. Die untenstehenden Anforderungen sind Diskussionspunkte, keine Standardtoleranz oder garantierter Prozess.
Linsen & Linsenfamilien
Freie Öffnung, Oberflächengeometrie und die Beziehung jedes optischen Elements zu seinen Montagemerkmalen.
Lichtleitungen & integrierte Optik
Optische Pfade, Entnahmefunktionen und lokale Dickenänderungen neben Angüssen, Rippen und Montage-Schnittstellen.
Musterhafte optische Oberflächen
Merkmalsdefinition, Array-Grenzen und praktische Replikationschecks für die beabsichtigte optische Funktion.
Vom ersten Entwurf bis zu einem vereinbarten nächsten Schritt.
- 01
Überprüfen der Eingaben
Den Entwurf abstimmen, optische Definition, Harz, Mengen und beabsichtigte Verwendung.
- 02
Das Werkzeug abstimmen
Kavitätenlayout bestätigen, kritische Oberflächen, Werkzeug-Schnittstellen und Testumfang.
- 03
Bauen & bewerten
Review tool manufacture and trial samples against the agreed plan.
- 04
Approve the next stage
Close changes and confirm the accepted revision before production.
Decide acceptance before cutting the tool.
The inspection plan should connect the mold, the molded part and the optical requirement. Methods and limits are agreed for the project.
Mold & insert geometry
Identify datums, critical dimensions and the surface areas requiring form or finish evaluation.
Trial-part checks
Check dimensions, useful-aperture appearance and relevant optical behavior on agreed samples.
Release records
Define revision references, required reports, accepted samples and remaining change actions.
Bevor Ihr
Projekt beginnt.
Should I choose a single-cavity or multi-cavity mold?
Start with the component, required output and acceptance plan. The layout also depends on filling, Abkühlzeit, Handhabung und Kavitäten-zu-Kavitäten-Bewertung. Eine größere Anzahl von Kavitäten ist nicht automatisch die richtige Lösung.
Kann das Anguss-System von einer optischen Oberfläche wegbewegt werden?
Verbieten Sie Bereiche auf der Zeichnung. Die Anguss-Position beeinflusst sowohl Füllung als auch Spannung sowie das Aussehen, daher muss der endgültige Standort einer Formbarkeitsbewertung unterzogen werden und nicht nur aufgrund der Optik gewählt werden.
Was wird benötigt, um eine Werkzeugprüfung zu beginnen?
Stellen Sie die aktuelle Zeichnung und das 3D-Modell bereit, Definition der optischen Oberfläche, Material oder vorgeschlagene Harzart, Mengen und Akzeptanzanforderungen. Beziehen Sie vorhandene Werkzeug- oder Schnittstelleneinschränkungen ein.
Bringen Sie die optischen Anforderungen in die Werkzeugdiskussion ein.
Senden Sie die aktuelle Spezifikation und markieren Sie alle noch zu klärenden Anforderungen. Materialien, Prozess, Toleranzen und Lieferumfang werden nach technischer Prüfung bestätigt.
- 2D Zeichnung, 3D-Modell und Überarbeitung
- Optisches Rezept, Apertur- und kritische Oberflächen
- Harz, Betriebsbedingungen und Formschnittstellen
- Probenmenge, Produktionsbedarf und Zeitplan
- Abnahmeplan, Berichts- und Lieferumfang
