Assurance qualité

Accueil » Assurance qualité

CONTRÔLE DE QUALITÉ

Contrôle qualité & Inspection optique

Moulage par injection plastique optique

Cette page décrit les sujets d'inspection pour les composants optiques moulés par injection, y compris les lentilles et les guides de lumière. Le plan qualité, disponibilité des tests, les critères d'échantillonnage et d'acceptation doivent être convenus pour le matériau spécifique, la géométrie et l'application avant la production.

Découvrez le processus de contrôle de qualité →

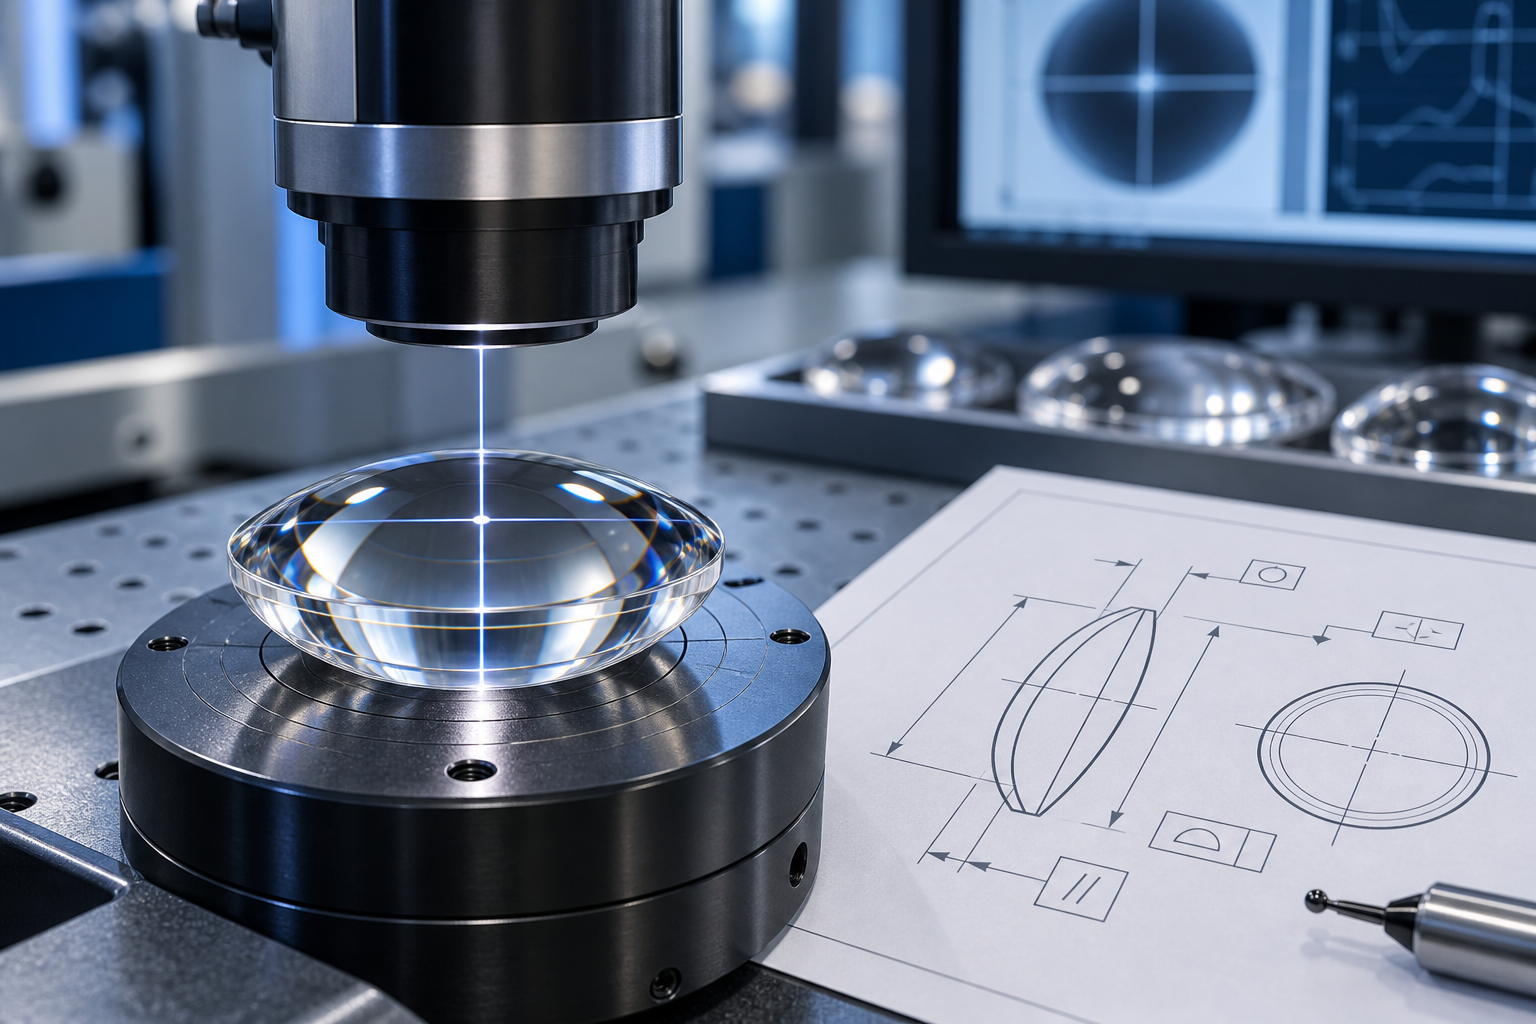
Illustration de l'inspection d'une lentille optique avec une tête de mesure et des dessins techniques
Inspection optique & mesure
01Performance optique
02Précision dimensionnelle
03Qualité de surface

Contrôle qualité tout au long de la production

Contrôle qualité avant production

  • Inspection des matières premièresVérifier la conformité des matériaux plastiques optiques (PMMA, PC, COP, COC, etc.) aux spécifications techniques, y compris pureté, teneur en humidité, débit de fusée (MFR), et transmission optique. Rejeter les matériaux avec des impuretés ou des propriétés inconsistantes.
  • Qualification du mouleInspecter la finition de surface du moule, la précision dimensionnelle des cavités/portes, et l'uniformité du système de refroidissement. Spécifier le paramètre de rugosité de surface, zone de mesure et limite d'acceptation pour chaque surface optique lors de la revue de l'outillage.

Contrôle qualité en cours de production

  • Surveillance des paramètres du processusSurveiller en temps réel les paramètres du moulage par injection (température du moule, température de fusion, pression/vitesse d'injection, pression/temps de maintien, temps de refroidissement) pour éviter les contraintes moulées et les défauts optiques (Par exemple,, birefringence, déformation).
  • Contrôle par échantillonnage en cours de processusEffectuer un échantillonnage périodique des produits semi-finis pour vérifier la qualité préliminaire de la surface (pas de rayures, bulles, ou traces d'écoulement) et dimensions clés.

Inspection finale

  • Inspection dimensionnelle finaleVérifier les dimensions critiques (Par exemple,, courbure de la lentille, épaisseur, diamètre) et tolérance géométrique des produits finis.
  • Test de performance optiqueÉvaluer les propriétés optiques principales pour assurer la conformité aux spécifications.
  • Inspection de la qualité de surfaceVérification complète des défauts de surface affectant la performance optique.

INSPECTION & MESURE

Inspection and testing equipment

Equipment types are grouped below by inspection purpose. The instrument selection, disponibilité des tests, measurement conditions and acceptance requirements should be confirmed for each project.

Performance optique & coatings

Spectrophotomètre
Spectral transmission and reflection
Transmittance / haze tester
Light transmission and haze
Polarimeter / birefringence meter
Stress-related birefringence
Goniophotometer, reflectometer and abrasion tester
Light distribution, reflectance and coating durability

Surface & dimensional inspection

Laser interferometer
Optical surface form and curvature
Optical profilometer / atomic force microscope
Surface topography and roughness
Coordinate measuring machine / jauge d'épaisseur
Critical dimensions and geometry
Optical microscope / optical comparator
Surface appearance, edge profile and visible defects

Matériaux & process monitoring

Moisture analyzer
Moisture content of molding materials
Melt flow index tester
Material flow behavior
Capteurs de température / Capteurs de pression
Température et pression du processus de moulage
Surveillance du processus / Systèmes d'inspection visuelle
Enregistrements du processus et contrôles en cours de processus définis

Fiabilité & Tests d'application

Température / Chambres de choc thermique
Exposition à la température et cyclage thermique
Chambre d'humidité / Banc d'essai de vibration
Évaluation de l'humidité et de la vibration
Testeurs optiques spécifiques à l'application
Distribution de la lumière, Imagerie d'endoscope ou champ de vision AR/VR, Selon le cas
Portée de test spécifique au projet
Disponibilité des tests, Conditions et exigences d'acceptation à confirmer lors de la révision

Méthodes d'inspection & Référence d'acceptation

Utiliser la liste de contrôle suivante pour définir la portée de l'inspection. L'équipement énuméré représente des méthodes de mesure possibles, Non un inventaire confirmé ni une garantie de disponibilité de test en interne. Limites d'acceptation, échantillonnage, Les conditions de test et la portée du rapport doivent être convenues pour chaque projet.

Étape de CQ
Éléments d'inspection
Équipements de test
Méthodes d'inspection & Normes
Pré-production
Transmittance des matières premières, teneur en humidité, MFR
Spectrophotomètre UV-Vis, Analyseur d'humidité, Testeur d'indice de fluidité de fusion
  • Transmittance: convenir de la plage de longueurs d'onde, épaisseur de l'échantillon, qualité du matériau et limite d'acceptation
  • Teneur en humidité: suivre les exigences de qualité de résine spécifiées et convenir de la méthode de vérification
  • MFR: Conforme aux spécifications du fournisseur de matériaux
Pré-production
Rugosité de la surface du moule, la précision dimensionnelle
Microscope à force atomique (AFM), Machine à mesurer tridimensionnelle (CMM)
  • Rugosité de surface: convenir du paramètre, zone de mesure, méthode de filtrage et limite d'acceptation
  • Dimensions du moule: vérifier les caractéristiques spécifiées par rapport au dessin approuvé et à la méthode de mesure convenue
En production
Paramètres du processus d'injection
Système de surveillance des processus, Capteurs de température, Capteurs de pression
Définir les paramètres du processus à enregistrer, plages de fonctionnement approuvées, fréquence d'échantillonnage et actions en cas d'écarts dans le plan de contrôle du projet
En production/Final
Défauts de surface (rayures, bulles, marques de flux)
Microscope optique haute résolution, Inspection visuelle automatisée (AVI) système
  • Inspection visuelle: convenir de l'éclairage, conditions de visualisation, grossissement et zones optiques critiques
  • Couverture de l'inspection et critères de rejet: convenir des types de défauts, limites de taille et échantillonnage avant production; confirmer la disponibilité de l'inspection automatisée si nécessaire
Final
Précision dimensionnelle (courbure, épaisseur, diamètre)
CMM de précision, interféromètre laser, jauge d'épaisseur
  • Tolérances dimensionnelles: suivre le dessin approuvé; convenir des références, fixations et conditions de mesure
  • Courbure et forme de surface: convenir de la quantité spécifiée, surface de référence, ouverture et méthode de mesure appropriée
Final
Performance optique (transmittance, birefringence, distribution lumineuse)
Spectrophotomètre UV-Vis, polarimètre, goniophotomètre
  • Transmittance: convenir de la plage spectrale, conditions d'incidence et limite d'acceptation pour le composant fourni
  • Birefringence: convenir de la quantité mesurée, longueur d'onde, chemin optique et limite d'acceptation
  • Light distribution: Conforme aux spécifications de conception
Final
Qualité du revêtement (le cas échéant: revêtement HC/AR)
Testeur d'abrasion, réflectomètre
  • Durabilité du revêtement: convenir d'une méthode de test appropriée et d'un critère d'acceptation; la dureté au crayon et la résistance à l'abrasion nécessitent des méthodes d'évaluation distinctes
  • Réflectance AR: convenir de la plage de longueurs d'onde, angle d'incidence, polarisation et déterminer si les limites s'appliquent par surface ou au composant

Assurance qualité & traçabilité

Étalonnage de l'équipement

Confirmer l'état d'étalonnage ou de vérification des instruments utilisés pour l'acceptation, les intervalles applicables et les enregistrements requis dans le plan qualité du projet.

Formation du personnel

Définir les exigences de formation et de compétence pour les méthodes d'inspection utilisées sur le projet.

Traçabilité des données

Agree the required records and traceability scope, such as material identification, révision du dessin, batch references, process records and inspection reports.

Gestion des produits non conformes

Les produits non conformes doivent être marqués, isolés, et révisés. Disposition (retraitement, rebut, réinspection) doit être approuvé par le département qualité, avec des mesures préventives formulées pour éviter la récurrence.

Continuous improvement

Review relevant inspection findings, process deviations and customer feedback against the agreed requirements. Define corrective actions, review responsibilities and follow-up records in the project quality plan.

CUSTOMER QUESTIONS

Before samples, production and delivery

What information do you need to review my quality requirements?

Please provide the current drawing revision, 3D model where available, exigences en matière de matériaux, critical dimensions and functional optical surfaces. Include the required optical performance, surface appearance criteria, méthodes de contrôle, quantities and any coating or assembly requirements. Acceptance limits and measurement conditions should be agreed for the specific component before production.

Que doit couvrir l'inspection des matériaux entrants?

L'inspection des matériaux entrants prend en compte la conformité avec le matériau spécifié et les propriétés pertinentes pour le moulage et la performance optique. Cela peut inclure la pureté du matériau, teneur en humidité, le taux d'écoulement à la fusion et la transmission de la lumière. Identifier le grade de résine requis, tout fournisseur spécifié et les conditions de fonctionnement dans votre demande afin que les exigences en matière de matériau et l'étendue de la vérification puissent être examinées conjointement.

Quelles inspections sont pertinentes pendant le moulage et avant l'expédition?

Le plan qualité doit relier le suivi des processus avec l'inspection en cours de processus et l'inspection finale. Les contrôles pertinents incluent les températures de moulage, les conditions d'injection et de maintien, le refroidissement, dimensions critiques, l'apparence de la surface et la performance optique. Éléments d'inspection, fréquence d'échantillonnage, les conditions de test et les limites d'acceptation doivent être définies pour le projet plutôt que supposées identiques pour chaque composant.

Quelles méthodes de mesure sont utilisées pour différents besoins optiques?

La méthode appropriée dépend de la caractéristique évaluée. L'interférométrie évalue la forme de la surface optique; la profilométrie évalue la topographie et la rugosité de la surface; la métrologie dimensionnelle vérifie la géométrie; et les mesures spectrales évaluent la transmission ou la réflexion. Les méthodes polarimétriques peuvent évaluer la biréfringence liée au stress. Confirmer la méthode requise, les conditions de mesure et la disponibilité des tests lors de la révision du projet.

Comment notre inspection entrante peut-elle être comparée aux résultats du fournisseur?

Se mettre d'accord sur la méthode de mesure, zone de mesure, les références optiques et mécaniques, les dispositifs et les conditions de test pertinentes avant l'évaluation. Identifier les zones optiques critiques et demander un format de rapport comparable. Distinguer également les contrôles d'acceptation du composant fourni de la validation du système optique complet.

Puis-je demander des rapports d'inspection et des dossiers de traçabilité?

Veuillez identifier les dossiers dont vous avez besoin au stade de la cotation. Cela peut inclure les références de révision des dessins, l'identification des matériaux, les évaluations des échantillons d'essai, les résultats dimensionnels et les résultats des tests optiques. Confirmez dans le devis la documentation disponible, les références de lots requis, le format du rapport et tout test supplémentaire inclus dans le périmètre de projet convenu.

Que faut-il examiner pour les commandes répétées et différents lots de production?

Identifier la révision du dessin approuvée, les exigences en matière de matériaux et de revêtements, les limites d'acceptation et toutes modifications depuis la commande précédente. Lorsqu'une comparaison de lots est requise, préciser les références de lots et les dossiers d'inspection comparables nécessaires dans le périmètre du projet.

Comment les défauts ou les pièces non conformes doivent-ils être traités?

Le plan qualité du projet doit définir comment les pièces non conformes sont identifiées, séparées et examinées, ainsi que les exigences d'approbation pour la retouche, la mise au rebut ou la réinspection. Il doit également définir comment les constatations et les actions correctives sont enregistrées. Si vous identifiez un problème, contactez-nous avec la référence du composant ou de la commande concernée, la révision du dessin et les preuves d'inspection afin que le problème puisse être examiné par rapport aux exigences convenues.

Quelles exigences de qualité devrais-je spécifier pour les optiques revêtues?

Inclure le matériau du substrat, la fonction du revêtement, les conditions de fonctionnement et la performance optique requise. Selon l'application, l'évaluation peut porter sur la transmission ou la réflexion spectrale, apparence de surface et durabilité du revêtement. Les méthodes de test applicables, les limites d'acceptation et tout test environnemental doivent être confirmés pour le projet.

Comment les exigences en matière d'emballage et de livraison sont-elles convenues?

Inclure la manipulation, les exigences en matière d'emballage et de livraison dans votre demande de renseignement, en particulier lorsque les surfaces optiques exposées nécessitent une protection. Ces exigences doivent être examinées parallèlement aux besoins en matière de revêtement, d'assemblage et d'inspection avant la mise en production. Envoyez les informations sur votre projet à sales@silveroptics.net ou utilisez notre page Contactez-nous. Veuillez organiser les exigences de confidentialité avant de partager des fichiers de conception sensibles.

Partagez vos exigences de qualité

Envoyez vos dessins, spécifications optiques et exigences d'inspection pour examen.

Discutez de votre projet →