Quality Assurance

Accueil » Quality Assurance

QUALITY CONTROL

Contrôle qualité & Optical Inspection

Plastic optical injection molding

Ce manuel précise le contrôle de la qualité (CQ) exigences, équipements de test, et méthodes d'inspection pour l'ensemble du processus de production des composants optiques en plastique (Par exemple,, lentilles, guides de lumière) fabriquées par moulage par injection. Son objectif est d'assurer des performances optiques constantes, la précision dimensionnelle, et une qualité de surface des produits finis, conformes aux standards des clients et de l'industrie.

Explore the quality control process →

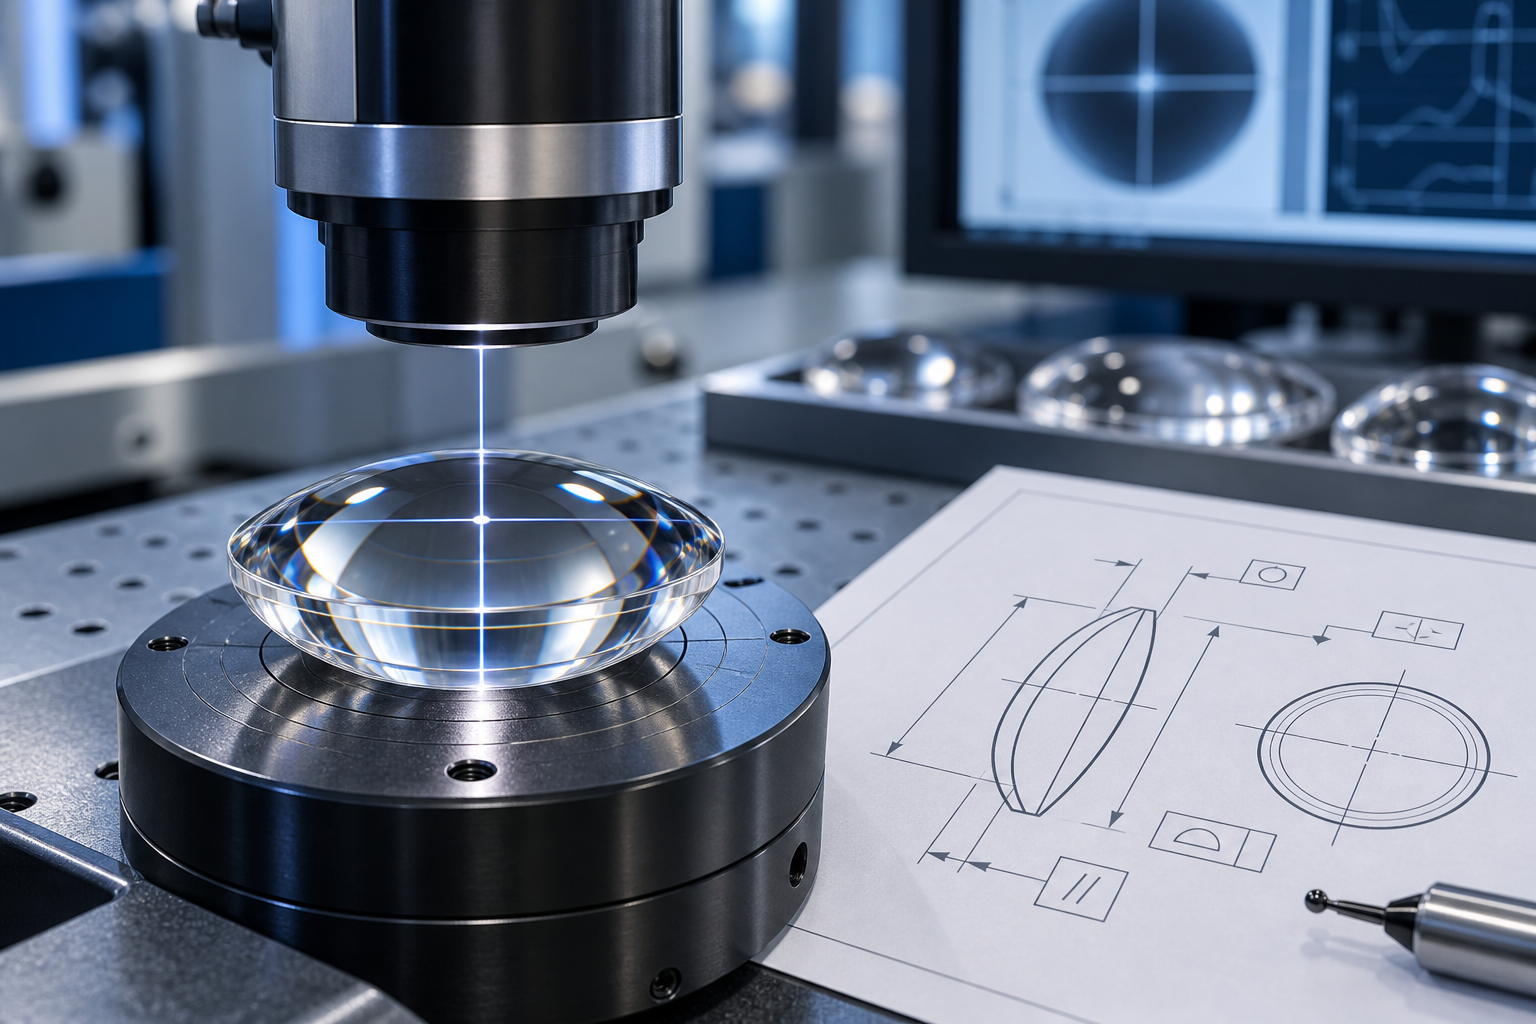
Illustration of optical lens inspection with a measuring head and technical drawings
Optical inspection & measurement
01Performance optique
02Précision dimensionnelle
03Surface quality

Quality control across production

Pre-production quality control

  • Inspection des matières premièresVérifier la conformité des matériaux plastiques optiques (PMMA, PC, COP, COC, etc.) aux spécifications techniques, y compris pureté, teneur en humidité, débit de fusée (MFR), et transmission optique. Rejeter les matériaux avec des impuretés ou des propriétés inconsistantes.
  • Qualification du mouleInspecter la finition de surface du moule, la précision dimensionnelle des cavités/portes, et l'uniformité du système de refroidissement. Assurer que la rugosité de la surface du moule est ≤2 nm pour les composants optiques.

In-production quality control

  • Surveillance des paramètres du processusSurveiller en temps réel les paramètres du moulage par injection (température du moule, température de fusion, pression/vitesse d'injection, pression/temps de maintien, temps de refroidissement) pour éviter les contraintes moulées et les défauts optiques (Par exemple,, birefringence, déformation).
  • Contrôle par échantillonnage en cours de processusEffectuer un échantillonnage périodique des produits semi-finis pour vérifier la qualité préliminaire de la surface (pas de rayures, bulles, ou traces d'écoulement) et dimensions clés.

Final inspection

  • Inspection dimensionnelle finaleVérifier les dimensions critiques (Par exemple,, courbure de la lentille, épaisseur, diamètre) et tolérance géométrique des produits finis.
  • Test de performance optiqueÉvaluer les propriétés optiques principales pour assurer la conformité aux spécifications.
  • Inspection de la qualité de surfaceVérification complète des défauts de surface affectant la performance optique.

INSPECTION & MEASUREMENT

Inspection and testing equipment

Equipment types are grouped below by inspection purpose. The instrument selection, test availability, measurement conditions and acceptance requirements should be confirmed for each project.

Performance optique & coatings

Spectrophotomètre
Spectral transmission and reflection
Transmittance / haze tester
Light transmission and haze
Polarimeter / birefringence meter
Stress-related birefringence
Goniophotometer, reflectometer and abrasion tester
Light distribution, reflectance and coating durability

Surface & dimensional inspection

Laser interferometer
Optical surface form and curvature
Optical profilometer / atomic force microscope
Surface topography and roughness
Coordinate measuring machine / jauge d'épaisseur
Critical dimensions and geometry
Optical microscope / optical comparator
Surface appearance, edge profile and visible defects

Materials & process monitoring

Moisture analyzer
Moisture content of molding materials
Melt flow index tester
Material flow behavior
Temperature sensors / Capteurs de pression
Molding-process temperature and pressure
Process monitoring / visual inspection systems
Process records and defined in-process checks

Reliability & application testing

Temperature / thermal-shock chambers
Temperature exposure and thermal cycling
Humidity chamber / vibration test bench
Humidity and vibration evaluation
Application-specific optical testers
Lighting distribution, endoscope imaging or AR/VR field of view, as applicable
Project-specific test scope
Test availability, conditions and acceptance requirements to be confirmed during review

Inspection methods & acceptance reference

The inspection reference below preserves the existing quality-control manual. Applicability and acceptance limits should be reviewed for the specific component, material and application.

Étape de CQ
Éléments d'inspection
Équipements de test
Méthodes d'inspection & Normes
Pré-production
Transmittance des matières premières, teneur en humidité, MFR
Spectrophotomètre UV-Vis, Analyseur d'humidité, Testeur d'indice de fluidité de fusion
  • Transmittance: Test à 400–760 nm, ≥90 % pour PMMA/PC
  • Moisture content: ≤0,02 % (Méthode Karl Fischer)
  • MFR: Conforme aux spécifications du fournisseur de matériaux
Pré-production
Rugosité de la surface du moule, la précision dimensionnelle
Microscope à force atomique (AFM), Machine à mesurer tridimensionnelle (CMM)
  • Surface roughness: ≤2 nm (Scan AFM)
  • Précision dimensionnelle: ±0,001 mm (Mesure CMM)
En production
Paramètres du processus d'injection
Système de surveillance des processus, Capteurs de température, Capteurs de pression
Enregistrement des données en temps réel; Écart ≤±5 % par rapport aux paramètres définis; Alarme pour valeurs hors spécifications
En production/Final
Défauts de surface (rayures, bulles, marques de flux)
Microscope optique haute résolution, Inspection visuelle automatisée (AVI) système
  • Microscope: 50– grossissement 100x
  • AVI: 100% inspection, taille des défauts ≤0,01 mm rejetée
Final
Précision dimensionnelle (courbure, épaisseur, diamètre)
CMM de précision, interféromètre laser, jauge d'épaisseur
  • Dimensional tolerance: ±0,002 mm
  • Curvature: Déviation ≤0,001 mm (interférométrie laser)
Final
Performance optique (transmittance, birefringence, distribution lumineuse)
Spectrophotomètre UV-Vis, polarimètre, goniophotomètre
  • Transmittance: ≥90% (400–760 nm)
  • Birefringence: ≤5 nm/cm
  • Light distribution: Conforme aux spécifications de conception
Final
Qualité du revêtement (le cas échéant: revêtement HC/AR)
Testeur d'abrasion, réflectomètre
  • Abrasion resistance: Dureté au crayon ≥6H
  • Reflectance: ≤1% (Revêtement AR)

Quality assurance & traceability

Étalonnage de l'équipement

Tous les équipements de test doivent être étalonnés annuellement par des institutions autorisées pour garantir la précision des mesures, avec conservation des registres d'étalonnage.

Formation du personnel

Les opérateurs QC doivent recevoir une formation professionnelle sur l'utilisation de l'équipement, les normes d'inspection, et l'identification des défauts, passer des tests de qualification avant de prendre des postes.

Traçabilité des données

Établir un système complet d'enregistrement de la qualité, y compris les certificats de matières premières, les journaux des paramètres de processus, les rapports d'inspection, et les enregistrements de gestion des produits non conformes, assurant la traçabilité complète de chaque lot.

Gestion des produits non conformes

Les produits non conformes doivent être marqués, isolés, et révisés. Disposition (retraitement, rebut, réinspection) doit être approuvé par le département qualité, avec des mesures préventives formulées pour éviter la récurrence.

Continuous improvement

Analyser régulièrement les données de qualité (taux de défauts, plaintes des clients, stabilité des processus) pour identifier les opportunités d'amélioration. Réaliser des audits internes trimestriels pour vérifier l'efficacité de ce manuel, le mettre à jour conformément aux normes de l'industrie, aux exigences des clients, et aux avancées technologiques.

CUSTOMER QUESTIONS

Before samples, production and delivery

What information do you need to review my quality requirements?

Please provide the current drawing revision, 3D model where available, exigences en matière de matériaux, critical dimensions and functional optical surfaces. Include the required optical performance, surface appearance criteria, méthodes de contrôle, quantities and any coating or assembly requirements. Acceptance limits and measurement conditions should be agreed for the specific component before production.

What should incoming-material inspection cover?

Incoming-material inspection considers conformity with the specified material and the properties relevant to molding and optical performance. These may include material purity, teneur en humidité, melt flow rate and light transmission. Identify the required resin grade, any specified supplier and the operating conditions in your inquiry so the material requirements and verification scope can be reviewed together.

What inspections are relevant during molding and before shipment?

The quality plan should connect process monitoring with in-process and final inspection. Relevant checks include molding temperatures, injection and holding conditions, le refroidissement, critical dimensions, surface appearance and optical performance. Inspection items, sampling frequency, test conditions and acceptance limits need to be defined for the project rather than assumed to be identical for every component.

Which measurement methods are used for different optical requirements?

The appropriate method depends on the feature being evaluated. Interferometry assesses optical surface form; profilometry evaluates surface topography and roughness; dimensional metrology checks geometry; and spectral measurements assess transmission or reflection. Polarimetric methods can evaluate stress-related birefringence. Confirm the required method, measurement conditions and test availability during project review.

How can our incoming inspection be compared with supplier results?

Agree on the measurement method, measurement area, optical and mechanical reference datums, fixtures and relevant test conditions before evaluation. Identify critical optical zones and request a comparable report format. Also distinguish acceptance checks on the supplied component from validation of the completed optical system.

Can I request inspection reports and traceability records?

Please identify the records you need at quotation stage. These may include drawing revision references, material identification, trial sample evaluations, dimensional results and optical test results. Confirmez dans le devis la documentation disponible, required lot references, report format and any additional testing in the agreed project scope.

What should be reviewed for repeat orders and different production batches?

Identify the approved drawing revision, material and coating requirements, acceptance limits and any changes since the previous order. Where batch comparison is required, specify the lot references and comparable inspection records needed in the project scope.

How should defects or nonconforming parts be handled?

The project quality plan should define how nonconforming parts are identified, segregated and reviewed, along with approval requirements for rework, scrapping or re-inspection. It should also define how findings and corrective actions are recorded. If you identify a concern, contact us with the relevant part or order reference, drawing revision and inspection evidence so the issue can be reviewed against the agreed requirements.

What quality requirements should I specify for coated optics?

Include the substrate material, coating function, operating conditions and required optical performance. Depending on the application, evaluation may address spectral transmission or reflection, surface appearance and coating durability. The applicable test methods, acceptance limits and any environmental testing should be confirmed for the project.

How are packaging and delivery requirements agreed?

Include handling, packaging and delivery requirements in your inquiry, particularly where exposed optical surfaces need protection. These requirements should be reviewed alongside coating, assembly and inspection needs before production release. Send your project information to sales@silveroptics.net or use our Contact Us page. Please arrange confidentiality requirements before sharing sensitive design files.

Share your quality requirements

Send your drawings, optical specifications and inspection requirements for review.

Discuss your project →